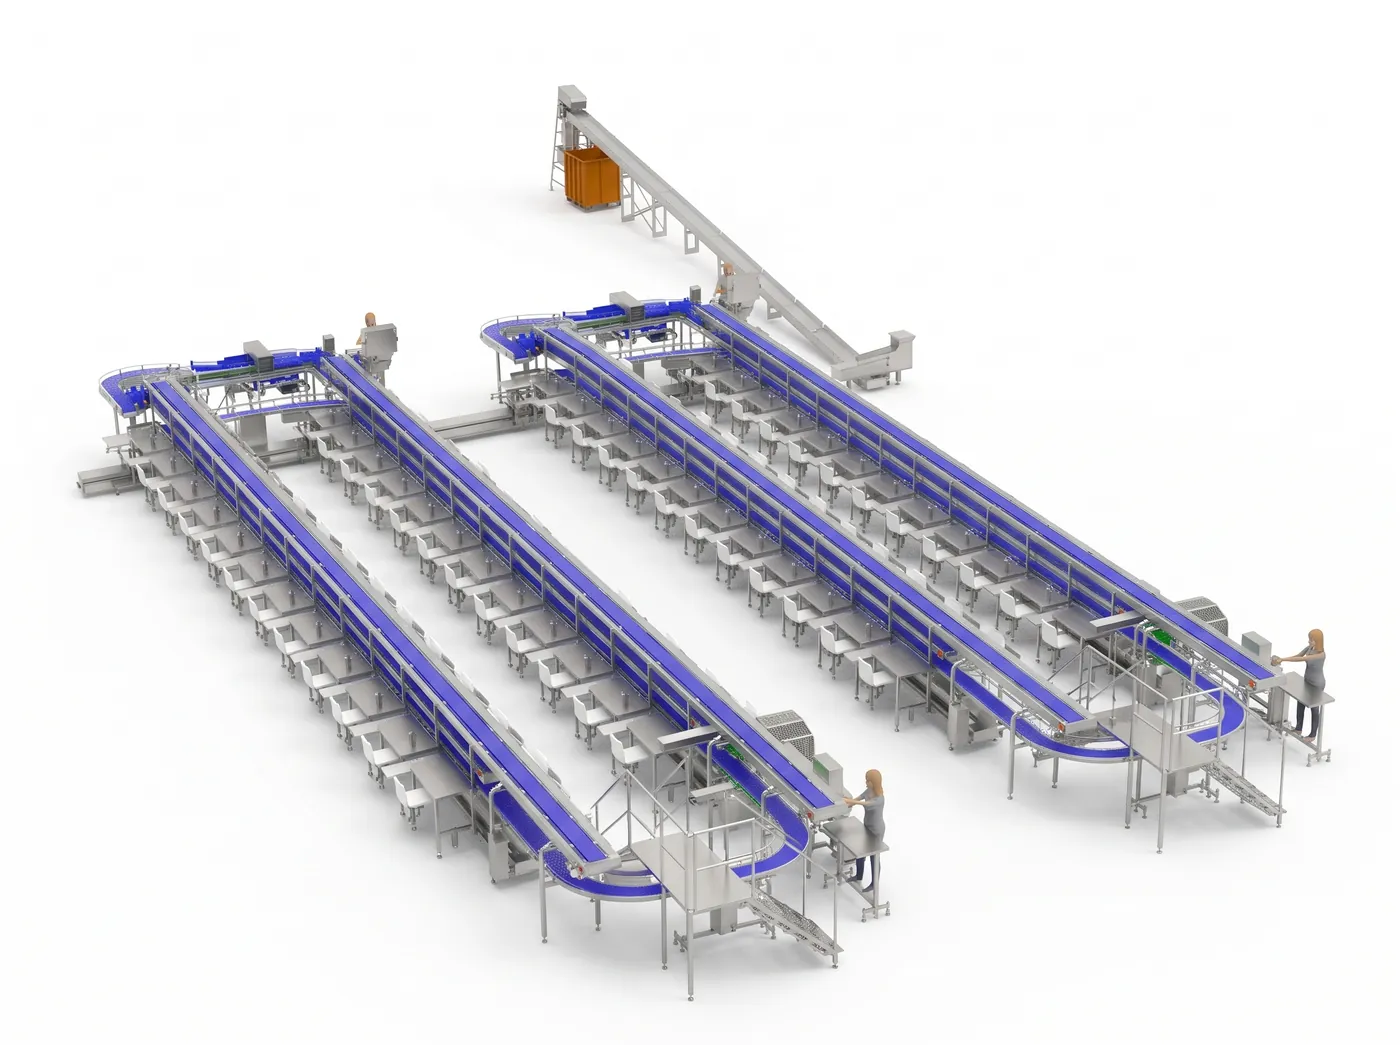
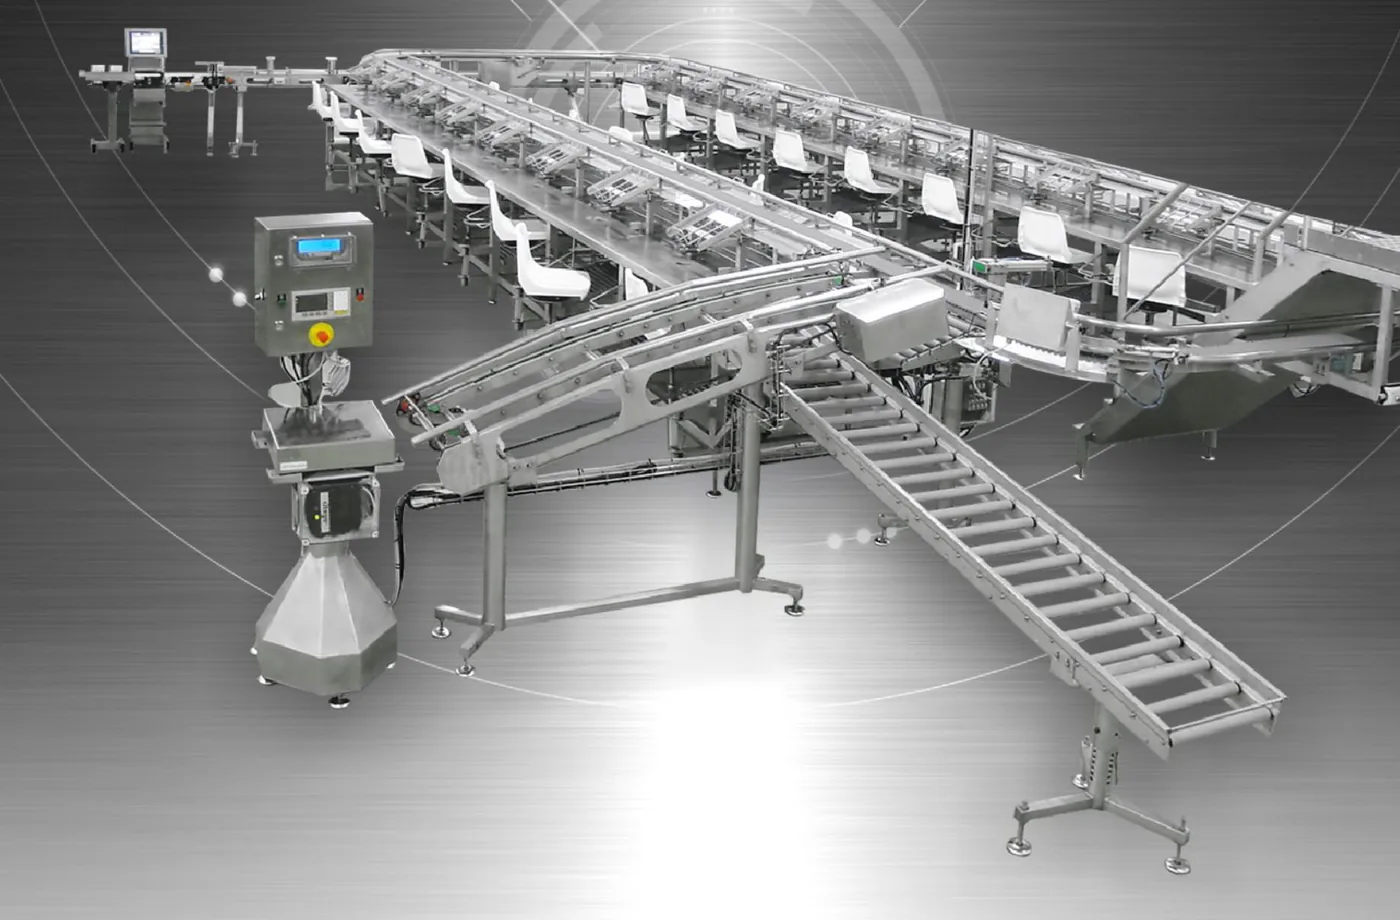
TACORE a conçu cette ligne d’emboîtage multiproduit pour maîtriser les rendements et les temps de travail sans perdre la qualité du produit final, grâce à un contrôle informatique précis en temps réel. Par sa polyvalence, sa productivité, son contrôle et la disponibilité permanente de tous ses services, elle réduit les coûts par poste de travail de 15 à 20 %.
Thon, sardine, anchois, maquereau, moule, palourde et surimi, dans tous les formats d’emballage : fer-blanc, aluminium, plastique, verre et sachets.
Multiproduit
Une seule ligne pour le thon, la sardine, l’anchois, le maquereau, la moule, la palourde ou le surimi, selon la production de l’usine.
Tous formats d’emballage
Fer-blanc, aluminium, plastique, verre et sachets, avec des guides réglables sur les convoyeurs pour chaque format.
Rendements et temps en temps réel
Contrôle informatique précis du rendement et des temps de travail, sans perdre en qualité sur le produit final.
Production par opérateur
Les emballages sortent par lots et le système affecte chaque lot à son opérateur, identifié par carte, pour contrôler sa production.
Pesée à chaque poste
Une balance individuelle à chaque poste contrôle le poids des emballages remplis, plus des balances de contrôle à l’entrée et à la sortie de la ligne.
Système ouvert et évolutif
Il est piloté par un automate programmable évolutif : ce n’est pas un programme fermé, et le client peut le modifier selon ses besoins.
Poste ergonomique
Trois supports par poste pour caisses ou clayettes de produit brut, emballages et miettes, avec siège ergonomique et repose-pieds.
Nettoyage et maintenance faciles
Bandes transporteuses faciles à nettoyer et escalier d’accès aux postes intérieurs, protégé en dessous pour éviter la contamination du produit.
Le système est piloté par un automate programmable évolutif (ce n’est pas un programme fermé) et un PC de contrôle qui surveille en temps réel l’ensemble du procédé et gère les données du système. Rendements et temps de travail sont ainsi maîtrisés sans renoncer à la qualité du produit final.
Automate programmable évolutif
Un système ouvert : il peut être étendu et le client peut le modifier selon ses besoins.
PC de contrôle
Surveillance en temps réel de tout le procédé et gestion des données du système.
Identification de l’opérateur
Chaque poste dispose d’une carte d’identification, et les emballages sortent par lots affectés à leur opérateur.
Production par opérateur
La production de chaque opérateur est contrôlée à partir des lots d’emballages qui sortent de son poste.
Pesée à chaque poste
Une balance individuelle par poste contrôle le poids des emballages remplis.
Contrôle de l’entrée et de la sortie
Une balance de contrôle surveille le produit à l’entrée et à la sortie de la ligne.
Balance dynamique avant sertissage
Le poids du produit est contrôlé à l’entrée des lignes d’huilage et de sertissage.
Armoire et informatique indépendantes
La ligne intègre une armoire générale indépendante avec son propre système informatique.
 TABLES DE PROCESSUS